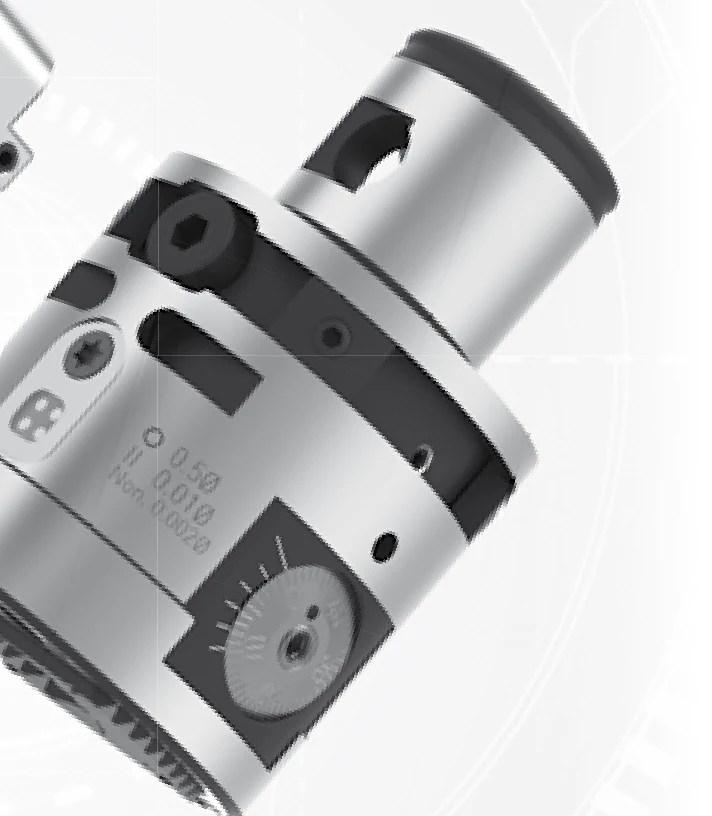
1Güvenlik bilgileri
İlk kullanımdan önce okuyun
Bu kullanım kılavuzunu ilk kullanımdan önce dikkatle okuyun. Kılavuz, güvenliğiniz ile takımın kullanımı ve bakımı hakkında önemli bilgiler içerir.
Bu ince delik işleme takımı, metalik malzemelerdeki deliklerin finiş işlemesi için tasarlanmıştır. Tek tek metalik malzemelerin işlenmesine ilişkin özel bilgiler bu kullanım kılavuzunun konusu değildir. Başka malzemelerde kullanım için uygulama mühendislerimize danışın ve ilgili güvenlik kurallarına uyun. Üretici, amaç dışı kullanımdan kaynaklanan hasar ve yaralanmalardan sorumlu tutulamaz.
Hasarlı bir takım güvenliğinizi tehlikeye atabilir. Takımı derhal kullanımdan çıkarın ve tedarikçinizle iletişime geçin.
Bu takım öngörülen güvenlik kurallarına uygundur. Onarımlar yalnızca eğitimli personel tarafından yapılmalıdır; usulüne uygun olmayan onarım kullanıcı için ciddi tehlike oluşturabilir. Garanti hükümleri yalnızca orijinal Wohlhaupter yedek parça ve aksesuarları kullanıldığında geçerlidir.
Kullanım kılavuzunu ileride başvurmak üzere güvenli bir yerde saklayın.
2Uygulama ve çalışma
İnce delik işleme takımları Ø 0,4 mm ile Ø 152 mm arasındaki deliklerin işlenmesi için tasarlanmıştır. Her çap aralığı için geniş bir aksesuar programı mevcuttur.
Delik işleme
- Ø 0,4–6,5 mm aralığı: mini delik işleme programı.
- Ø 6–27 mm aralığı: çelik veya karbür bar tutucu.
- Ø 20–53 mm aralığı: çelik veya karbür dişli gövdeli uç tutucu.
- Ø 52–102 mm aralığı: doğrudan ince delik işleme takımının kızağına takılan uç tutucu.
- Ø 68–152 mm aralığı: Alu-Line dişli kızaklı ve karşı ağırlıklı uç tutucu.
Dış tornalama
- Ø 4–66 mm aralığı: doğrudan ince delik işleme takımının kızağına takılan uç tutucu.
- Ø 2–58 mm aralığı: Alu-Line dişli kızaklı ve karşı ağırlıklı uç tutucu.
3Takım verileri ve izin verilen devirler
- Elektronik konum ölçme sistemiyle birlikte isteğe bağlı dijital göstergeli ince delik işleme takımı. Dijital modda kızağın ayar yolu doğrudan ölçülür.
- Tezgah tarafında Wohlhaupter MultiBore bağlantısı.
- Hassas dişli mil ile ince ayar.
- Balans ağırlıklarıyla elle hassas balans.
- Bakım gerektirmez.
- Takım tarafında Ø 16 mm delik ve kızak ön yüzünde orijinal Wohlhaupter aksesuarlarını takmak için K profili.
- Kesici uca kadar iç soğutma sıvısı beslemesi; izin verilen en yüksek basınç 40 bar.
- Radyal ayar yolu: −0,1 mm / +2,5 mm.
- Depolama sıcaklığı: −10 °C ile +65 °C arası.
- Çalışma sıcaklığı: +10 °C ile +40 °C arası.
- Ağırlık (MVS 50-28): 0,7 kg.
İzin verilen en yüksek devirler
Değerler ilgili orijinal Wohlhaupter aksesuarları için geçerlidir.
Dişli gövde, dişli kızak ve uç tutucu kullanıldığında takım kızağı önce skalada 0'a (orta konuma) alınmalıdır. İstenen çap daha sonra uç tutucudaki uzun delik üzerinden ön ayarlanır. Son ayar takımın ayar mekanizmasıyla yapılır; kızağın orta konumdan kaçıklığı olabildiğince küçük tutulmalıdır.
Bu sıradan sapılırsa aşağıda belirtilen izin verilen devirler geçerliliğini yitirir.
a) Delik işleme — kızak orta konumdan çapta 2 mm ilerlemeye kadar
Mini delik işleme takımları, çelik bar tutucu, çelik veya alüminyum dişli gövde, karşı ağırlıklı alüminyum dişli kızak, uç tutucu.
| Delik işleme aralığı A (mm) | En yüksek devir (dev/dk) |
|---|---|
| 0,4 – 10,0 | 27 500 |
| 10,0 – 20,0 | 25 000 |
| 20,0 – 32,0 | 15 000 |
| 32,0 – 50,0 | 10 000 |
| 50,0 – 68,0 | 8 000 |
| 68,0 – 96,0 | 6 000 |
| 96,0 – 124,0 | 5 000 |
| 124,0 – 152,0 | 4 000 |
b) Delik işleme — belirtilen en büyük anma delik işleme çapına kadar
Kızak orta konumdan çapta 5 mm ilerlemeye kadar geçerlidir.
| Delik işleme aralığı A (mm) | En yüksek devir (dev/dk) |
|---|---|
| 0,4 – 10,0 | 12 000 |
| 10,0 – 20,0 | 9 000 |
| 20,0 – 32,0 | 7 000 |
| 32,0 – 50,0 | 5 000 |
| 50,0 – 68,0 | 3 500 |
| 68,0 – 96,0 | 2 500 |
| 96,0 – 124,0 | 2 000 |
| 124,0 – 152,0 | 1 500 |
c) Dış tornalama — belirtilen en büyük anma dış tornalama çapına kadar
Karşı ağırlıklı alüminyum dişli kızak, dış tornalama tutucusu.
| Dış tornalama aralığı A (mm) | En yüksek devir (dev/dk) |
|---|---|
| 2,0 – 10,0 | 5 000 |
| 10,0 – 20,0 | 4 500 |
| 20,0 – 30,0 | 3 500 |
| 30,0 – 66,1 | 2 500 |
Tezgah üreticisinin izin verdiği en yüksek kalan balanssızlık değerine uyulmalıdır; gerekirse komple takım balanslanmalıdır.
4. Kullanım
4.1Aksesuarların montajı ve bağlanması
Ara parça, bar tutucu ve dişli gövdelerin bağlanmasına ilişkin genel bilgiler. Çap ayarındaki sıkma bilgilerine dikkat edin.
Bar tutucu, dişli gövde ve soğutma sıvısı aktarma parçasının her biri kızağa bir konik dişli pimle bağlanır. En iyi kesme konumunu ve güvenli bağlantıyı sağlamak için, konik dişli pim sıkılırken tutucunun hafifçe ileri geri döndürülmesini öneririz (sıkma torku 8 Nm).
Boy ayarlı delik işleme takımları (Şekil 1)
Montaj
Mini delik işleme takımları ③ ya da şaft çapı 14 mm'ye kadar olan bar tutucu ve dişli gövdeler, kızağa bir redüksiyon kovanı ④ ile bağlanır.
Delik işleme takımları eksenel yönde ayarlanabilir ve bir konik dişli pimle ⑤ sıkma yüzeyine sıkılır. Burada en küçük bağlama boyuna uyulmalıdır.
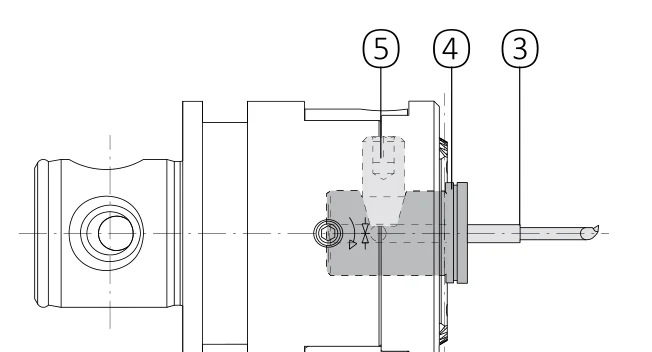
- ③ mini delik işleme takımı / bar tutucu
- ④ redüksiyon kovanı
- ⑤ konik dişli pim
Mini delik işleme takımları (Şekil 1-1)
Montaj
Mini delik işleme takımları ③, bir ara parça ④ üzerinden kızağa konik dişli pimle ⑤ bağlanır. Mini delik işleme takımı, şaft ucundaki yüzey ⑥ dayandığında kesme konumuna ulaşır. Takımı eğik yüzeye konik dişli pimle ⑦ sıkın (sıkma torku 4 Nm).
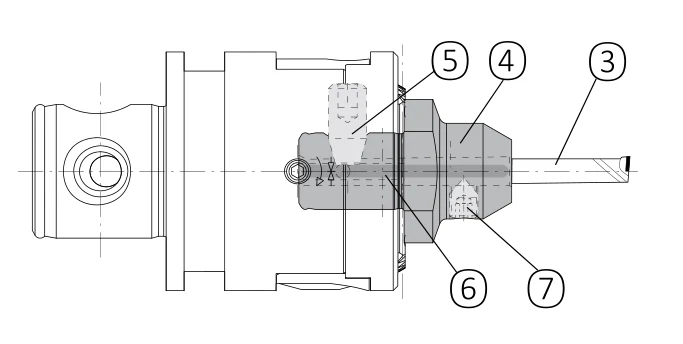
- ③ mini delik işleme takımı
- ④ ara parça
- ⑤ konik dişli pim
- ⑥ dayanma yüzeyi
- ⑦ konik dişli pim (eğik yüzey)
Bar tutucular (Şekil 2)
Montaj
Bar tutucular ⑥, kızaktaki sıkma yüzeyine konik dişli pimle ⑤ bağlanır.
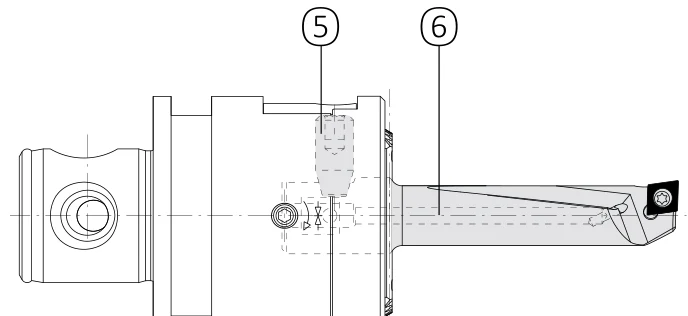
- ⑤ konik dişli pim
- ⑥ bar tutucu
Dişli gövdeler ve uç tutucular (Şekil 3)
Montaj
Dişli gövdeler ⑦ kızağa konik dişli pimle ⑤ bağlanır. Uç tutucular ⑧, dişli gövdenin K profiline oturtulur ve tespit vidasıyla ⑨ sıkılır (sıkma torku 8 Nm). Uç tutucular, dişli gövde ve uç tutucu üzerindeki skalayla ön ayarlanabilir. Uç tutucudaki skala, kızak orta konumdayken (= 0) geçerlidir.
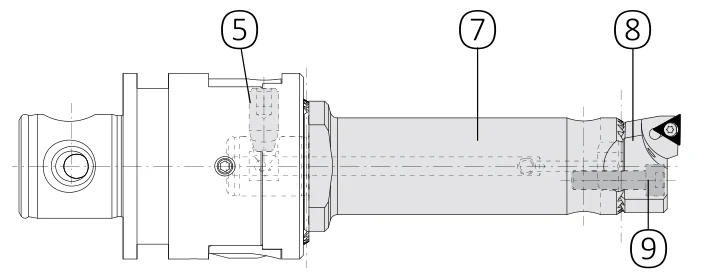
- ⑤ konik dişli pim
- ⑦ dişli gövde
- ⑧ uç tutucu
- ⑨ tespit vidası
Soğutma sıvısı aktarma parçalı dişli kızak (Şekil 4)
Dişli kızağı ⑩ bağlamak için önce soğutma sıvısı aktarma parçası ⑪ kızağa konik dişli pimle ⑤ bağlanır.
Dişli kızak, işarete ⑫ göre hizalanır ve rondelalı silindir başlı vidalarla sabitlenir (sıkma torku 4 Nm).
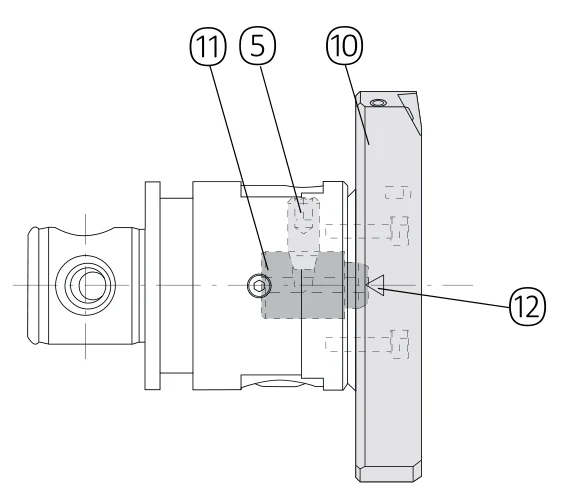
- ⑤ konik dişli pim
- ⑩ dişli kızak
- ⑪ soğutma sıvısı aktarma parçası
- ⑫ hizalama işareti
Dikkat
Dişli kızakları soğutma sıvısı aktarma parçası olmadan takmayın. Bu bağlantı parçasını daima konik dişli pimle sabitleyin; aksi hâlde gevşeyen pimler kazaya yol açabilir.
Delik işleme uç tutucusu ve karşı ağırlık (Şekil 5)
Uç tutucu ⑬, soğutma sıvısı aktarma parçasının bulunduğu tarafa takılır, skalaya göre ön ayarlanır ve silindir başlı vidayla ⑭ sabitlenir (sıkma torku 8 Nm). Uç tutucudaki skala, kızak orta konumdayken (= 0) geçerlidir.
Karşı ağırlık ⑮, karşı tarafta skalaya göre istenen çapa ayarlanır ve sabitlenir.
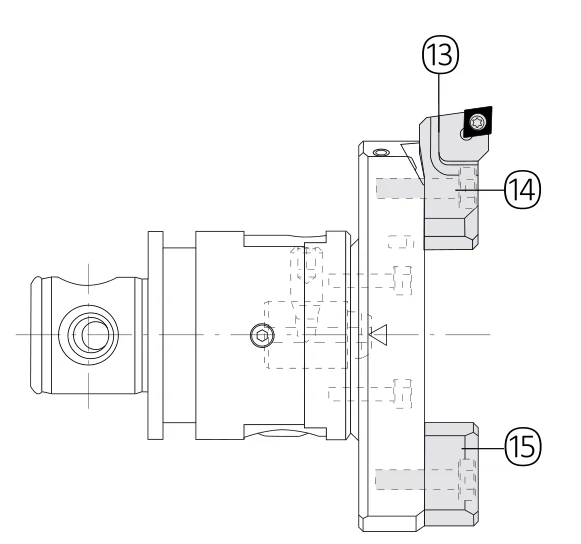
- ⑬ uç tutucu
- ⑭ silindir başlı vida
- ⑮ karşı ağırlık
Dış tornalama uç tutucusu ve karşı ağırlık (Şekil 6)
Takım kızağı orta konuma alınır. Ardından çapta 1 mm ilerletilmelidir (göstergeye veya skalaya göre).
İç soğutma sıvısı beslemesi kullanılacaksa önce dişli pim ㉑ sökülmelidir.
Dış tornalama uç tutucusu ⑯, soğutma sıvısı aktarma parçasının bulunduğu tarafa takılır, skalaya göre ön ayarlanır ve silindir başlı vidayla ⑭ sabitlenir (sıkma torku 8 Nm). 0,1 mm'lik düzeltmeler takımın ayar mekanizmasıyla yapılabilir.
Karşı ağırlık ⑳, karşı tarafta skalaya göre istenen dış tornalama çapına ayarlanır ve sabitlenir.
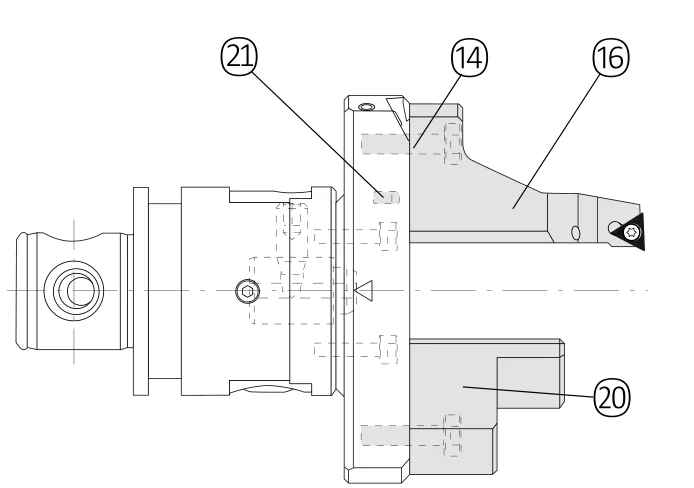
- ⑭ silindir başlı vida
- ⑯ dış tornalama uç tutucusu
- ⑳ karşı ağırlık
- ㉑ dişli pim (iç soğutma için sökülür)
Dişli kızaksız delik işleme ve dış tornalama uç tutucusu (Şekil 7)
Bağlantı için sıkma pimi ⑰, konik dişli pimle ⑤ kızağa monte edilir. Tutucu ⑱ K profiline oturtulur ve rondelalı silindir başlı vidayla ⑲ sabitlenir.
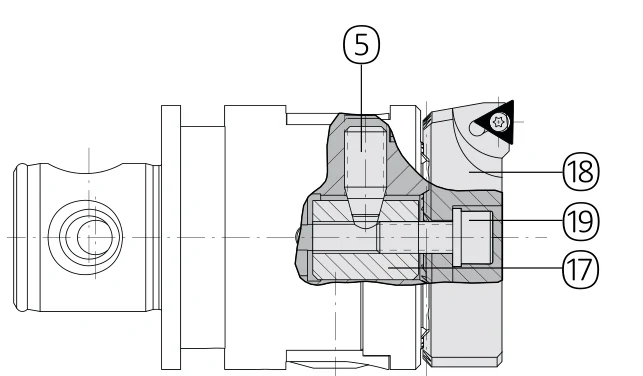
- ⑤ konik dişli pim
- ⑰ sıkma pimi
- ⑱ tutucu
- ⑲ silindir başlı vida
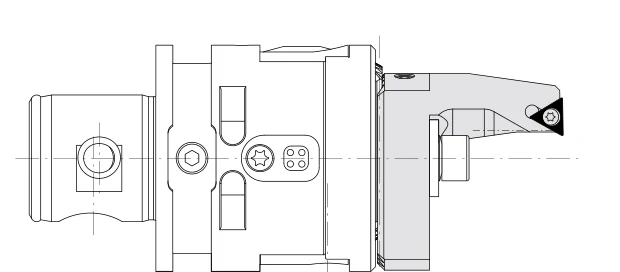
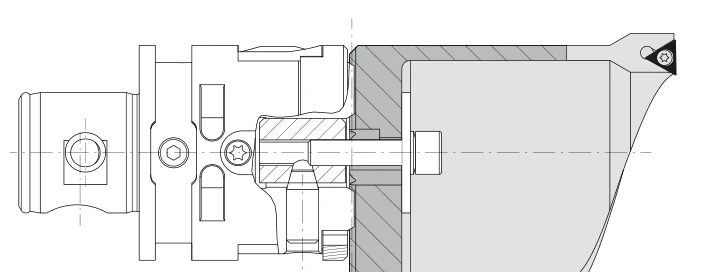
Dişli kızaksız dış tornalama uç tutucuları Ø 4–66 mm (Şekil 8, 9)
Dişli kızaksız dış tornalama uç tutucusunu bağlarken 180° döndürülmüş montaj konumuna dikkat edin. Bu uç tutucu kullanıldığında, döndürülmüş montaj nedeniyle çap ayarı "Delik çapının ayarlanması" bölümünde anlatılanın tersi yönde yapılır:
- + yönünde çevirme = çap küçülür
- − yönünde çevirme = çap büyür
Sıkma (Şekil 10)
Kızak, sıkma vidasıyla ① sabitlenir (sıkma torku 3 Nm). Böylece kesme kuvvetleri veya merkezkaç kuvvetleri gibi etkilerin çapı değiştirmesi önlenir. İşleme sırasında kızak sıkılmış olmalıdır.
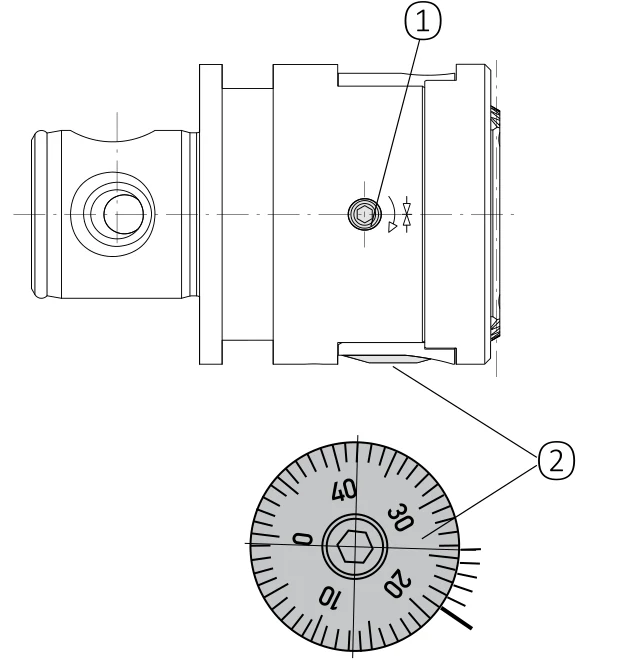
- ① sıkma vidası
- ② skala
Dikkat
Kızak sıkılmış durumdayken çap ayarı yapmayın! Aksi hâlde ayar parçaları hasar görebilir.
4.2Delik çapının ayarlanması (Şekil 10)
Lütfen sıraya uyun:
- 1
Sıkma vidasını ① gevşetin.
- 2
Skalayı ② çevirerek takım çapını ayarlayın.
- Takım ön ayar cihazında
- Tezgahta ölçü pasosu veya deneme deliğiyle
- Skalanın 1 tam turu: çapta 0,5 mm ayar
- 1 skala çizgisi: çapta 0,01 mm ayar
- 1 verniyer çizgisi: çapta 0,002 mm ayar
- 2.1
Takımı ileri ayarlama (çapı büyütme): skalayı istenen değere ilerletin.
- 2.2
Veya takımı geri ayarlama:
- Takımda ayarlı değeri belirleyin (Şekil a, skala değeri 21).
- Skalayı yarım tur geri, sola doğru çevirin (Şekil b).
- Yeni (daha küçük) skala değerini ayarlayın.
- 3
Sıkma vidasını sıkın; sıkma torku 3 Nm (Şekil c, skala değeri 20).
Kızağın hareket yolu sınırlıdır. Dayanağa karşı zorlayarak ayar yapma girişimi takıma zarar verebilir.
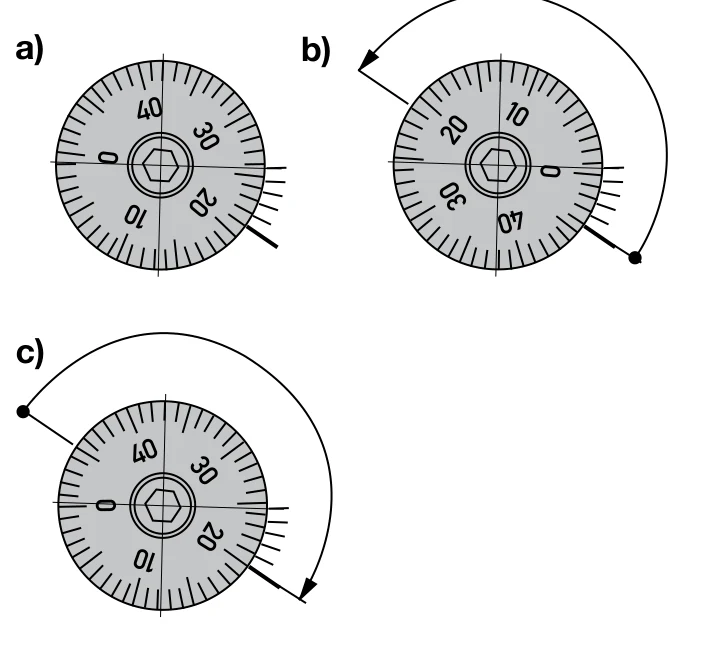
- a) ayarlı değer 21
- b) yarım tur geri, sola
- c) yeni değer 20, sıkma vidası sıkılır
4.3Balans (Şekil 11)
Takımda balans ağırlıklarının ① yerleştirildiği bir kanal bulunur.
Hassas balans, en fazla 6 balans ağırlığı (genellikle standart donanımdaki 4 adet yeterlidir) ve ön balanslanmış temel tutucuyla bir balans makinesinde yapılır.
Takım üzerindeki işaretler ② sayesinde dört balans ağırlığının nötr konumu her seferinde yeniden ayarlanabilir.
Balans ağırlıklarını takmak için önce tapa vidasını ③ sökün ve ağırlıkları T kanala yerleştirin. Son olarak tapa vidasına Loctite 234 sürün, sonuna kadar vidalayın ve sıkın (sıkma torku 8 Nm).
Dikkat
Takımın, balans kanalı girişindeki yapıştırılmış tapa vidası ③ (Şekil 11) olmadan kullanılmasına izin verilmez.
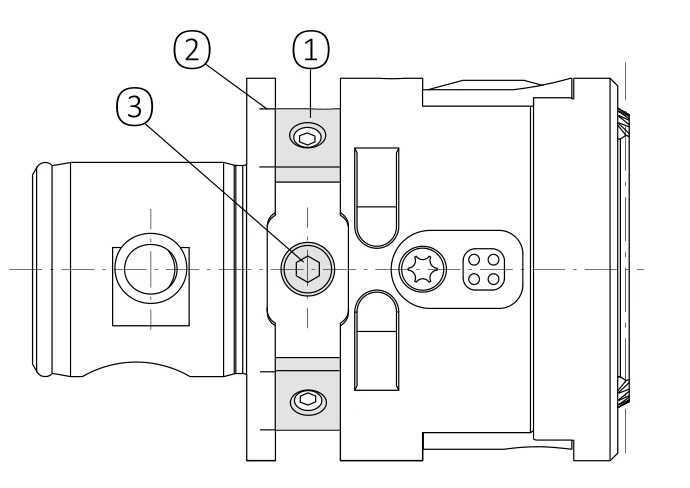
- ① balans ağırlıkları
- ② nötr konum işaretleri
- ③ tapa vidası
5Bakım
Bakım gerektirmez.
Takımın uzun hizmet ömrü için kullanımdan sonra temizlenmesi gerekir. Görünür, kaplamasız çelik yüzeylere zaman zaman ince bir yağ filmi uygulanmalıdır.
6Aksesuarlar
Aksesuarlar teslimat kapsamına dahil değildir ve ayrıca sipariş edilmelidir.
Aksesuar bilgileri Wohlhaupter ürün kataloğunda ve www.alliedmachine.com adresinde yer alır.
TKT notu: Türkiye'de aksesuar ve yedek parça için ürün koduyla TKT Industrial'a danışabilirsiniz.
7Yedek parçalar
- 215674Aksesuar bağlama için konik dişli pim
- 070333Kızak sıkma için sıkma vidası
- 536005Balans ağırlığı ①, sıkma vidası 115470 dahil
- 115470Balans ağırlığı sıkma vidası
- 115119Tapa vidası ③
8Servis anahtarı ve sıkma torkları
- 3 Nm
Sıkma vidası
070333
Servis anahtarı
115575 · Tip A, s2,5 - 8 Nm
Konik dişli pim
215674
Servis anahtarı
115576 · Tip B, s4
Çeviri notu — kılavuz genelindeki torkların özeti: ara parça konik dişli pimi 4 Nm (Şekil 1-1), dişli kızak silindir başlı vidaları 4 Nm (Şekil 4), uç tutucu tespit vidası ve silindir başlı vidası 8 Nm (Şekil 3, 5, 6), balans tapa vidası 8 Nm (Şekil 11).
Kaynak ve çeviri notu
Bu sayfa, Wohlhaupter GmbH tarafından yayımlanan 102603 numaralı (09.2023) kullanım kılavuzunun Türkçe çevirisidir; orijinal belge DE · EN · FR dillerindedir. Çeviri, Allied Machine & Engineering Türkiye distribütörü TKT Industrial tarafından hazırlanmıştır. Bağlayıcı metin üreticinin orijinal belgesidir; çeviri ile orijinal arasında fark olursa orijinal esas alınır. Wohlhaupter takımları sürekli teknik geliştirme altındadır; güncel bilgi için üretici kataloğu ve www.alliedmachine.com esastır. Şekil altlarındaki parça lejantları orijinal belgede yoktur; metinden türetilmiş okuma yardımıdır. Marka adları ve şekiller hak sahibine aittir ve distribütörlük ilişkisi kapsamında kullanılmaktadır.
- Orijinal kılavuz: Bedienungsanleitung / Operating instruction 102603 (PDF, Allied Machine)
- 3E TECH+ dijital gösterge modülü — Ayrı kullanım kılavuzu, belge no. 102605 (Allied literatür sayfası).
TKT desteği
Wohlhaupter® VarioBore 536 için uygulama ve yedek parça desteği
Aksesuar seçimi, yedek parça kodu ve ayar sorularınız için parça resmi ve delik ölçüsüyle gelin; MultiBore kütüphanesindeki doğru bileşeni birlikte belirleyelim.